 Q2
 Plus 4
 QIDI Box
 Q1 Pro
 X-Max 3


エスプレッソバー用3Dプリントドリップトレイの防水加工


エスプレッソバー用3Dプリントドリップトレイの防水加工
標準的なFDM(溶融積層法)3Dプリントは本質的に多孔質です。肉眼では固体に見えるかもしれませんが、溶融プラスチックを層ごとに積み重ねる性質は、特にインフィルと壁の交差部分に微視的な隙間を作り出します。コーヒーショップオーナーやホームバリスタにとって、漏れるドリップトレイは単なる不便さではなく、カビの繁殖、カウンターの損傷、衛生状態の悪化を引き起こす要因です。
「試作」のマインドセットからプロフェッショナルな「即戦力」アプローチへ移行するには、3Dプリンティング材料と後処理の見方を変える必要があります。エスプレッソバーの高温環境に耐える機能的で耐久性のあるドリップトレイを作成するには、精密なスライサー設定と工業グレードの材料およびシーリング技術を組み合わせる必要があります。
材料選択:基本を超えて
プロフェッショナルなエスプレッソ環境では、材料選択が第一の防御線です。標準的なPLA(ポリ乳酸)は初心者によく選ばれますが、ドリップトレイには不適切です。
エスプレッソマシンは、90°Cを超える温度の「バックフラッシュ」水や蒸気を頻繁に排出します。PLAトレイはこれらの条件下で必然的に反りやたわみが発生します。
プロフェッショナルの選択:PETGとABS
ほとんどのバー用途には、PETG Basicを推奨する出発点とします。約80°Cのガラス転移温度(ビカット軟化温度79.7°C)を提供し、高温排水に対して十分な余裕を持ちます。さらに、PETGは本質的にPLAよりも耐薬品性があり、脆性も低いため、日常的な洗浄サイクルに対応できる「プロフェッショナルツール」となります。
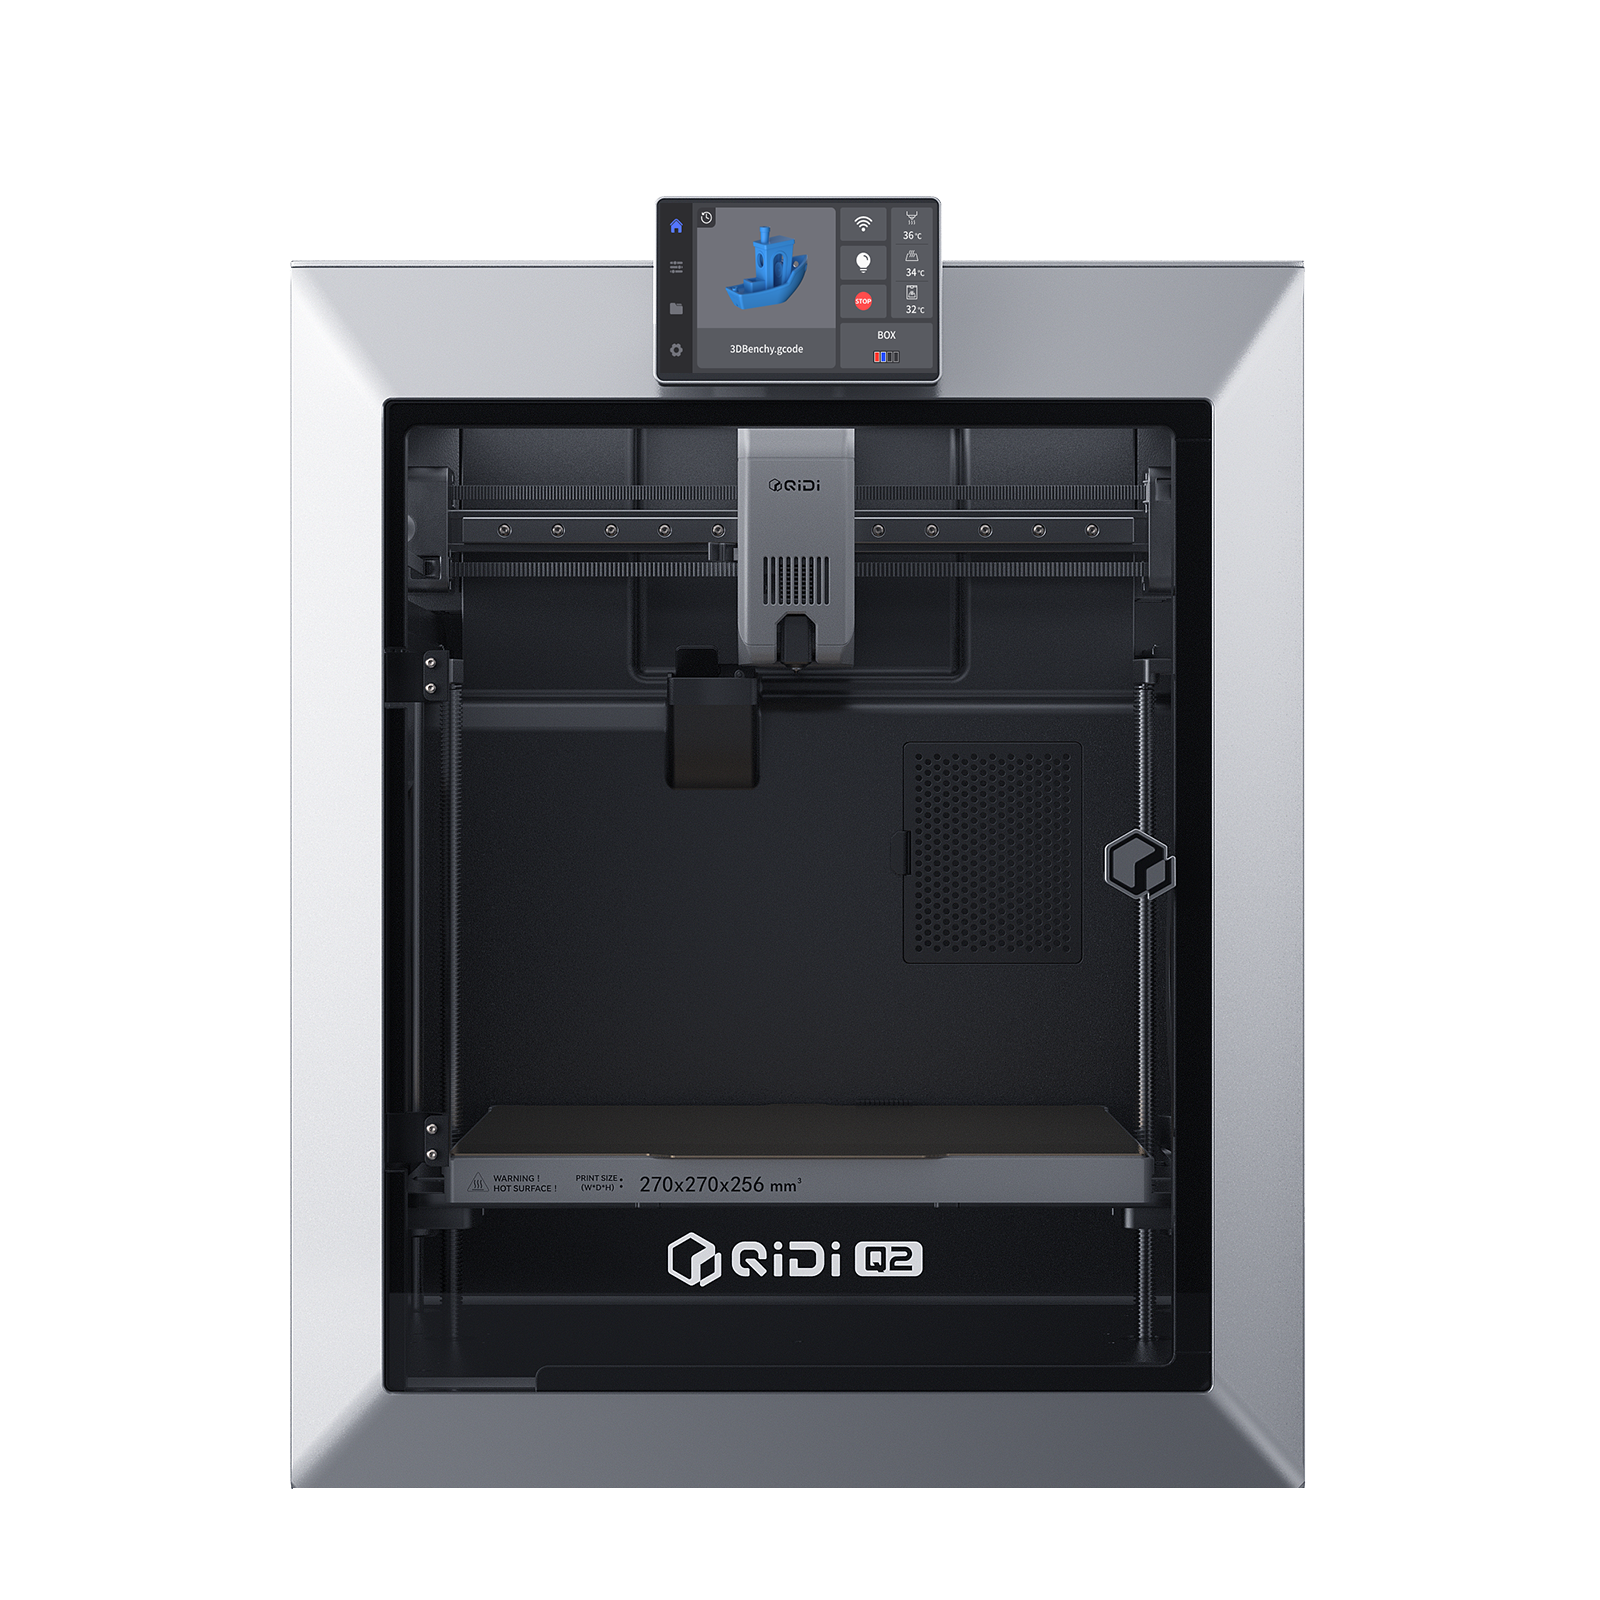
トレイがボイラーにより近くに統合されたり、常時蒸気にさらされる環境では、ABS Rapido FilamentまたはOdorless-ABS Rapido Filamentが推奨されます。ABSは構造的完全性を失うことなく100°Cまでの温度に耐えることができます。ただし、ABSのプリントには、QIDI Q2 3D Printerのようなアクティブチャンバーヒーティングを備えた安定した熱環境が必要であり、反りを防ぎます。

水密完全性のためのスライサー戦略
「水密」プリントの達成はスライサーから始まります。インフィル密度を上げることは一般的な間違いです。100%インフィルは漏れ防止を保証せず、多くの場合、内部応力による割れを引き起こします。代わりに、オブジェクトの「シェル」に焦点を当てます。
「壁数」の経験則
高ストレス流体管理部品からのパターン認識に基づき、壁ライン数を少なくとも4または5に増やすことが、インフィルを増やすよりもはるかに効果的であることが分かっています。これにより、水が部品内の経路を見つけるのを防ぐ厚い多層バリアが作成されます。
流量キャリブレーション:「プロの一手」
ライン間に微視的なボイドがないことを保証するために、一般的なプロフェッショナル調整は、特に最下層と内壁に対してインフィル流量または壁流量を103〜105%に設定することです。このわずかな過剰押出は、プラスチックを潜在的な隙間に「押し込み」、はるかに密なシールを作成します。
シーム配置:成功への調整
スライサーには「Zシーム配置」の設定があります。装飾部品では、シームを隠すために「ランダム」がよく使用されます。しかし、防水性のためには、「整列」または「背面」シーム配置が推奨されます。ランダムシームは、表面全体に数百の潜在的な「ピンホール」漏れポイントを作成します。整列されたシームは、潜在的な弱点を1つの垂直ラインに集中させ、後処理中にはるかにシールが容易になります。
高度な耐久性:炭素繊維とリサイクルポリマー
「グリーンマニュファクチャリング」のストーリーを求めるコーヒーショップオーナーには、最近の材料開発が魅力的な可能性を提供します。
標準的なドリップトレイは炭素繊維の極端な引張強度を必要としないかもしれませんが、炭素充填フィラメントの追加された寸法安定性は、数ヶ月の使用で漏れを引き起こす微妙な反りを防ぐことができます。すでに最大耐荷重のための3Dプリント棚ブラケットを設計しているなら、これらの先進材料がバーにもたらす構造剛性を理解しているでしょう。
後処理:衛生のための業界標準
完全にプリントされたPETGまたはABS部品でも、分子レベルでは本質的に多孔質のままです。コーヒー環境では、「水密」は戦いの半分に過ぎず、もう半分は衛生です。コーヒーオイルや残留物はレイヤーラインに閉じ込められ、細菌繁殖や不快な臭いを引き起こす可能性があります。
食品安全エポキシシーリング
食品接触または液体保持の役割におけるプロフェッショナルFDM部品の業界標準は、食品安全エポキシ樹脂の薄いコーティングです。
- 準備: トレイの外側と内側を220グリットのサンドペーパーで軽くサンディングし、機械的接着性を向上させます。
- 塗布: ブラシを使用して食品安全エポキシの薄く均一な層を塗布します。樹脂がレイヤーラインに流れ込むことを確認します。
- 硬化: メーカー指定の時間(通常24〜48時間)、トレイを埃のない環境で硬化させます。
- 従来のコスト: カスタム金属加工(200ドル以上、数週間のリードタイム)。
- 3Dプリントソリューション: 約300gのPETG Basic(10ドル)+ エポキシ(5ドル)+ 12時間のプリント時間。
- 食洗機を避ける: 高温材料でも、業務用食洗機の強烈な熱と苛性洗剤の組み合わせは、エポキシシールを劣化させたり、時間の経過とともにプラスチックを脆くする可能性があります。
- 手洗いのみ: 温かい石鹸水と柔らかい布を使用します。
- 点検: エポキシコーティングに欠けや割れがないか定期的にチェックします。シールが損なわれると、細菌が多孔質内部に侵入する可能性があります。
- インフィルよりも壁数(4以上)を優先。
- 重要な層ではわずかに過剰押出(103〜105%)を。
- 長期的な衛生と完全な水密性のために、必ず食品安全エポキシでシーリングを。
このプロセスは、多孔質プラスチック部品を100%防水で消毒が容易なガラスのように滑らかな表面に変えます。これは、一定の圧力がかかる信頼性の高いドリップ灌漑コネクタを作成する際にも使用される類似のアプローチです。
実践的実装:ROIのケーススタディ
商業コーヒーショップでは、カスタムドリップトレイにより、スケールや専用排水ラインの統合など、より良いワークフローが可能になります。
シナリオ:カスタムスケール統合 ショップは、グレートと面一の特定のデジタルスケールを収納するトレイを必要とします。
QIDI Q2のような高性能プリンターを利用することで、ショップは1日でデザインを反復できます。現代のFDMの「即戦力」機能により、トレイは次の朝のシフトまでに使用可能になります。
機器のメンテナンス
PETGやABSの耐久性にもかかわらず、3Dプリント部品はステンレス鋼とは異なるケアを必要とします。
3Dプリントバーツールを拡張する場合、これらの防水技術を他のアイテム、例えばショップの窓スクリーン用交換クリップや事務所のデスク下ラップトップホルダーにどのように適用できるかを検討してください。

重要ポイントのまとめ
プロフェッショナルグレードのドリップトレイの作成は、材料科学と細部への注意の実践です。PETG Basicをその熱特性のために選択し、QIDI Q2のような高精度マシンを使用することで、成功の基盤を築きます。
「プロの一手」を覚えておいてください:
3Dプリンターを趣味のおもちゃではなくプロフェッショナルツールとして扱うことで、あらゆるエスプレッソバーの効率と美観を向上させるカスタムで耐久性のあるソリューションを作成できます。
免責事項: この記事は情報提供のみを目的としています。食品または飲料環境で使用される3Dプリント部品は、認定された食品安全コーティングで適切にシーリングされなければなりません。フィラメントと樹脂の材料安全データシート(MSDS)を常に参照してください。QIDI TECHは、消費材と接触する3Dプリント部品の使用から生じるいかなる損害や健康問題についても責任を負いません。